Klasifikasi Juru Las (Welder) Kelas 1, 2, 3 Kemnaker RI: Syarat Teknis Uji Posisi 6G & Bejana Tekan
Panduan lengkap lisensi Juru Las (Welder) Kelas 1, 2, dan 3 Kemnaker RI berdasarkan Permenaker 02/1982. Pahami posisi las 1G hingga 6G/6GR, pengujian radiografi (NDT), pengelasan boiler & pipa migas, serta prosedur sertifikasi.
⚡Ringkasan Regulasi & Kepatuhan
Panduan ini membahas dasar hukum wajib, sanksi non-compliance, serta tahapan sertifikasi resmi Kemnaker RI & BNSP untuk memenangi tender LPSE/BUMN dan lolos audit SMK3 PP No. 50/2012.
> **Ringkasan Eksekutif & Jawaban Cepat:**
Juru Las (Welder) Kemnaker RI adalah kualifikasi kompetensi pengelasan resmi yang diwajibkan oleh Permenaker No. PER.02/MEN/1982 bagi teknisi yang melakukan pengelasan pada Pesawat Uap (Boiler), Bejana Tekanan, Pipa Penyalur Bertekanan, dan Tangki Timbun. Kualifikasi dibagi menjadi Kelas 1 (posisi 1G–6G/6GR, bejana tekanan tinggi), Kelas 2 (posisi 1G–4G, bejana tekanan sedang), dan Kelas 3 (posisi 1G–2G, pengelasan dasar). Lisensi K3 Welder dan Buku Kerja diterbitkan oleh Kemnaker RI dan wajib diperpanjang secara berkala.
Mengapa Kualitas Sambungan Las Menentukan Hidup-Mati Industri?
Pengelasan (welding) adalah proses penyambungan logam permanen yang menjadi tulang punggung fabrikasi boiler industri, pipa distribusi gas alam bertekanan ratusan bar, tangki timbun minyak bumi, dan kapal tanker. Namun, sambungan las yang terlihat mulus di permukaan belum tentu aman di bagian dalam.
Cacat mikroskopis yang tersembunyi—seperti retak dingin (cold cracking), porositas terperangkap, kurangnya penembusan akar (lack of penetration), atau inklusi terak (slag inclusion)—dapat menjadi titik awal terjadinya keretakan fatik (fatigue crack propagation). Ketika pipa gas atau drum boiler bertekanan tinggi mengalami siklus termal dan getaran, sambungan las yang cacat akan meledak secara katastropik, melepaskan uap membara atau gas beracun yang meratakan fasilitas pabrik.
Oleh karena itu, pengelasan peralatan bertekanan tidak boleh dikerjakan oleh tukang las bengkel biasa. Pengelasan wajib dilakukan oleh Juru Las (Welder) bersertifikat resmi Kemnaker RI yang telah lulus uji ketat non-destruktif (NDT X-Ray/Radiography). Pelatihan dan pengujian lisensi resmi diselenggarakan melalui Juru Las (Welder) Kelas I, II, III Kemnaker RI.
Butuh jadwal atau rekomendasi sertifikasi?
Dapatkan pilihan batch, persyaratan, dan estimasi biaya Juru Las Kemnaker (SIO) yang sesuai kebutuhan tim Anda.
Landasan Regulasi Wajib: Permenaker No. PER.02/MEN/1982
Kualifikasi pengelasan di Indonesia diatur secara spesifik dalam: 1. Peraturan Menteri Tenaga Kerja No. PER.02/MEN/1982 tentang Kualifikasi Juru Las di Tempat Kerja: Mewajibkan setiap juru las yang mengelas pada pesawat uap, bejana bertekanan, dan konstruksi penahan beban memiliki Sertifikat Juru Las dan Buku Kerja dari Kemnaker RI. 2. Permenaker No. 37 Tahun 2016 tentang K3 Bejana Tekan & Tangki Timbun: Mengharuskan seluruh pekerjaan perbaikan las pada shell dan head bejana tekan dilaksanakan oleh juru las berlisensi kelas yang sesuai. 3. ASME Boiler and Pressure Vessel Code (BPVC) Section IX: Standar internasional acuan kualifikasi prosedur las (WPS/PQR) dan performa juru las (WPQR).
Klasifikasi Juru Las Kemnaker RI: Kelas 1 vs Kelas 2 vs Kelas 3
Berdasarkan Permenaker No. PER.02/MEN/1982 Pasal 3, juru las dikelompokkan ke dalam 3 kelas kewenangan teknis:
| Parameter Penilaian | Juru Las Kelas 1 (Tingkat Utama) | Juru Las Kelas 2 (Tingkat Menengah) | Juru Las Kelas 3 (Tingkat Dasar) |
|---|---|---|---|
| Kewenangan Posisi Pengelasan | Menguasai posisi pelat dan pipa: 1G, 2G, 3G, 4G, 5G, 6G, dan 6GR | Menguasai posisi pelat dan pipa terbatas: 1G, 2G, 3G, dan 4G (pipa 1G & 2G) | Menguasai posisi pelat dasar: 1G dan 2G |
| Objek Kerja yang Boleh Dilas | Bejana uap tekanan tinggi, pipa migas kritis, reaktor kimia, tangki kriogenik | Bejana tekan sedang, tangki penampung air panas, pipa utilitas pabrik | Struktur baja ringan, rangka non-tekanan, tangki terbuka |
| Metode Pengelasan yang Diuji | SMAW (Las Busur Listrik), GTAW/TIG, GMAW/MIG, FCAW, SAW | SMAW, GMAW, atau GTAW pelat tebal | SMAW posisi mendatar dan horizontal |
| Persyaratan Uji NDT Laboratorium | Uji Radiografi (X-Ray Film 100% tanpa cacat) + Uji Bending (Face/Root/Side) | Uji Bending (Lengkung) + Uji Visual ketat | Uji Lengkung (Bending Test) sederhana |
| Kebutuhan Industri | Kilang Pertamina, PLTU, galangan kapal offshore, industri perpipaan migas | Fabrikasi karoseri tangki, pabrik kelapa sawit, bengkel permesinan | Bengkel konstruksi baja profil, workshop manufaktur umum |
Di sentra industri perkapalan dan petrokimia seperti galangan kapal Batam dan Cilegon, Welder Kelas 1 6G adalah profesi berpenghasilan tinggi dengan permintaan pasar luar biasa besar.
Pemahaman Posisi Pengelasan Standar ASME / AWS
Seorang calon juru las wajib menguasai kode posisi pengelasan: - Posisi Pelat (Plate): - 1G: Posisi di bawah tangan (Flat position) – pelat mendatar di lantai. - 2G: Posisi horizontal – pelat tegak, alur sambungan mendatar. - 3G: Posisi vertikal (Vertical Up / Down) – mengelas ke arah atas melawan gravitasi. - 4G: Posisi di atas kepala (Overhead position) – pelat berada di atas kepala juru las. - Posisi Pipa (Pipe): - 5G: Pipa diletakkan horizontal tetap (fixed pipe), juru las mengelas melingkar dari bawah ke atas. - 6G: Pipa dimiringkan 45 derajat tetap (fixed at 45-degree angle). Posisi ini dianggap sebagai ujian pengelasan tersulit di dunia karena mencakup seluruh kombinasi posisi (flat, vertikal, overhead, dan horizontal) dalam satu lintasan melingkar. - 6GR: Posisi 6G dengan penambahan cincin pembatas (restriction ring) yang mensimulasikan ruang sempit pipa sambungan kaki rig anjungan lepas pantai.
Tahapan Uji Sertifikasi Juru Las Kemnaker RI
Untuk memperoleh lisensi resmi, peserta menjalani pengujian praktik yang diawasi langsung oleh Pengawas Ketenagakerjaan Spesialis K3 Pesawat Uap dan Bejana Tekan: 1. Persiapan Benda Uji (Test Coupon): Pemotongan pelat atau pipa baja (ASTM A36 atau A106 Grade B) dengan bevel sudut 30–35 derajat dan celah akar (root gap) 2–3 mm. 2. Pengelasan Benda Uji: Dilakukan tanpa henti di bilik uji (welding booth) di hadapan penguji sesuai instruksi WPS (Welding Procedure Specification). 3. Uji Radiografi (X-Ray Testing): Benda uji dibawa ke laboratorium uji tak rusak untuk difoto sinar-X. Hasil film foto tidak boleh menunjukkan retakan, kurang fusi, atau porositas di atas batas toleransi ASME Sec IX. 4. Uji Lengkung (Guided Bend Test): Benda uji dipotong menjadi spesimen dan ditekuk 180 derajat pada mesin pres hidrolik. Permukaan las tidak boleh mengalami keretakan terbuka melebihi 3 mm.
Tanya Jawab Seputar Lisensi Welder Kemnaker (FAQ)
1. Apakah juru las yang memegang sertifikasi 6G otomatis boleh mengelas posisi 1G–5G? Ya. Dalam standar pengelasan ASME dan Permenaker 02/1982, kualifikasi posisi bersifat piramida ke bawah: pemegang sertifikat pipa 6G otomatis terkualifikasi untuk mengelas seluruh posisi di bawahnya (1G, 2G, 3G, 4G pelat dan 1G, 2G, 5G pipa).
2. Berapa lama masa berlaku Lisensi Juru Las Kemnaker RI? Lisensi K3 Juru Las Kemnaker RI berlaku selama 3 (tiga) tahun. Buku Kerja Juru Las wajib diisi dan diverifikasi oleh pimpinan perusahaan setiap 6 bulan untuk membuktikan bahwa juru las yang bersangkutan aktif mengelas dengan proses yang sama.
Tingkatkan standar keahlian juru las pabrik Anda dengan mengikuti sertifikasi resmi Juru Las Kelas 1, 2, 3 Kemnaker RI.
Butuh Penyesuaian Sertifikasi K3 Perusahaan Anda?
Tim ahli K3 kami siap membantu audit dokumen, penyusunan P2K3, dan pengurusan SKP/SIO Kemnaker RI.
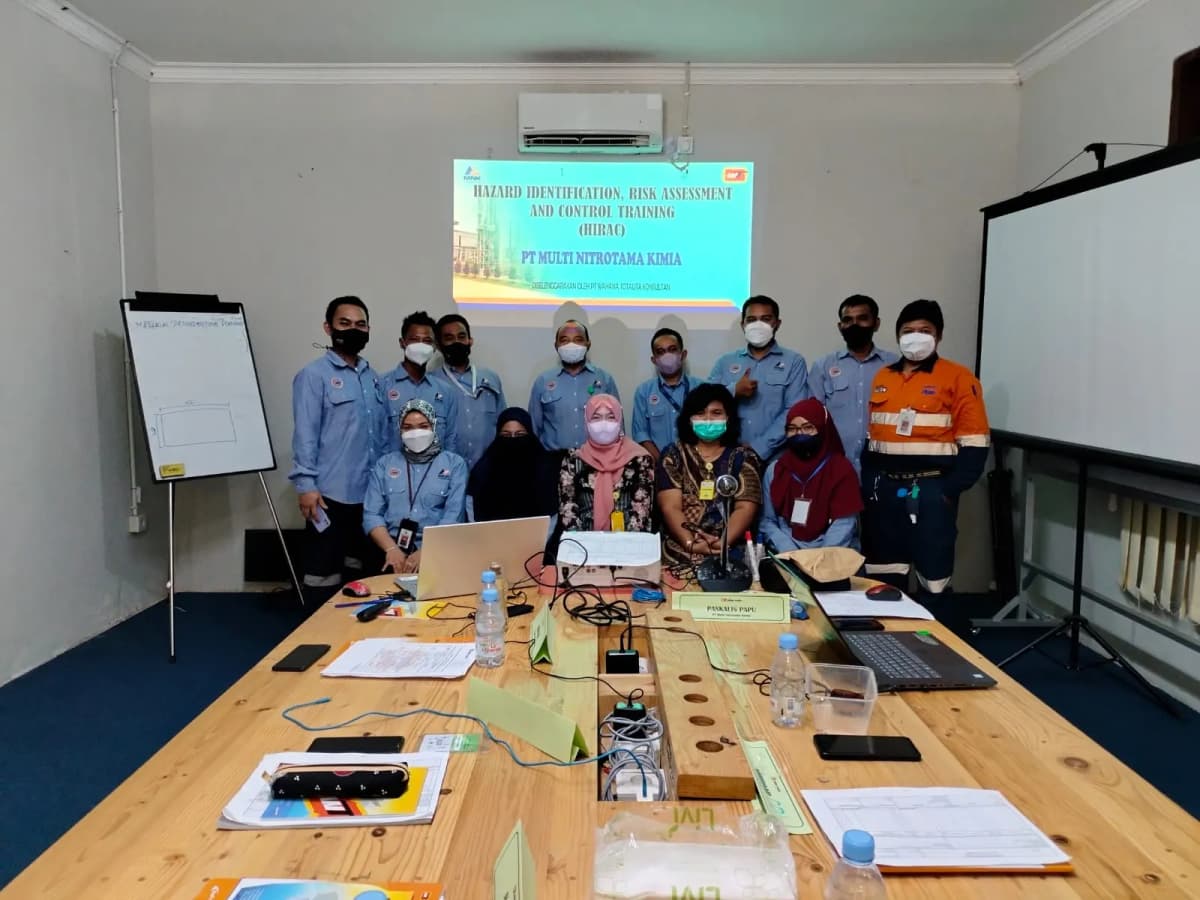
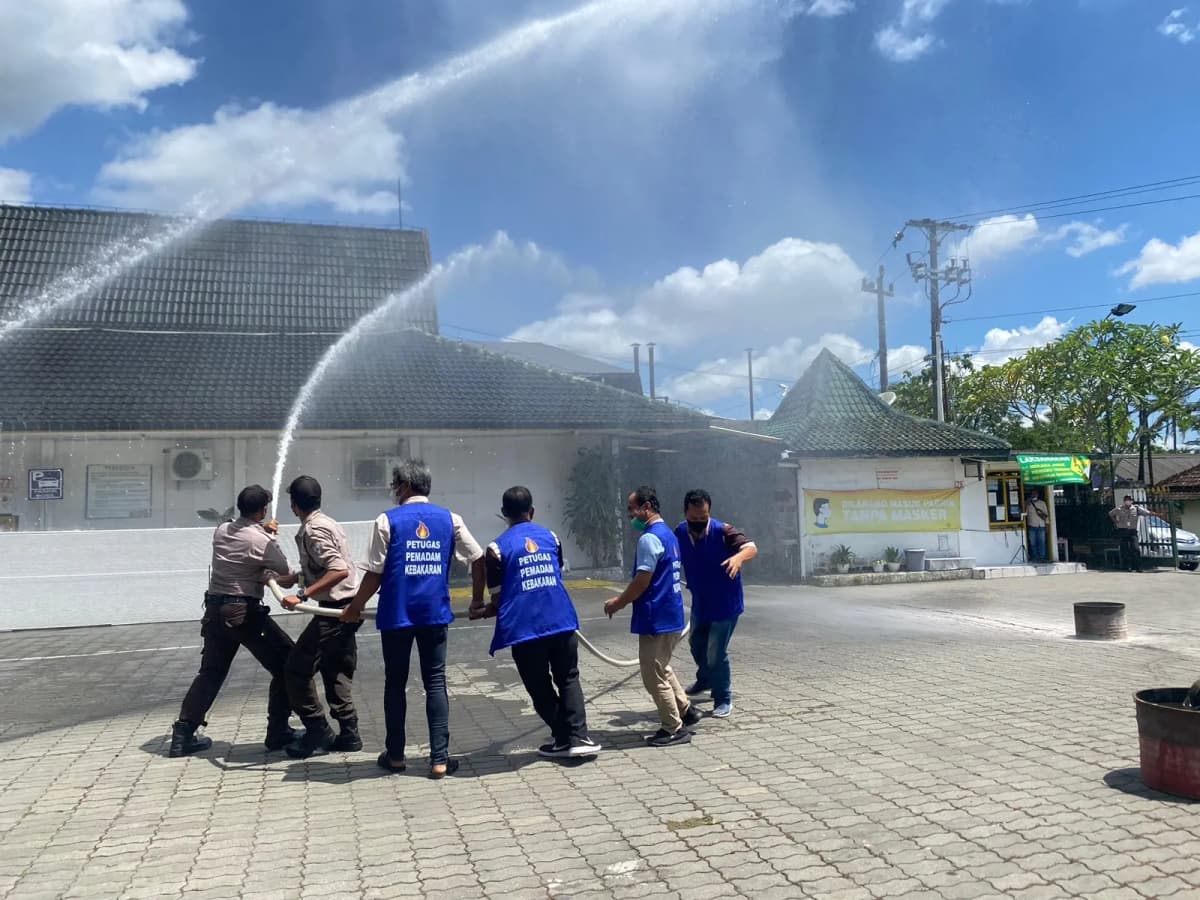
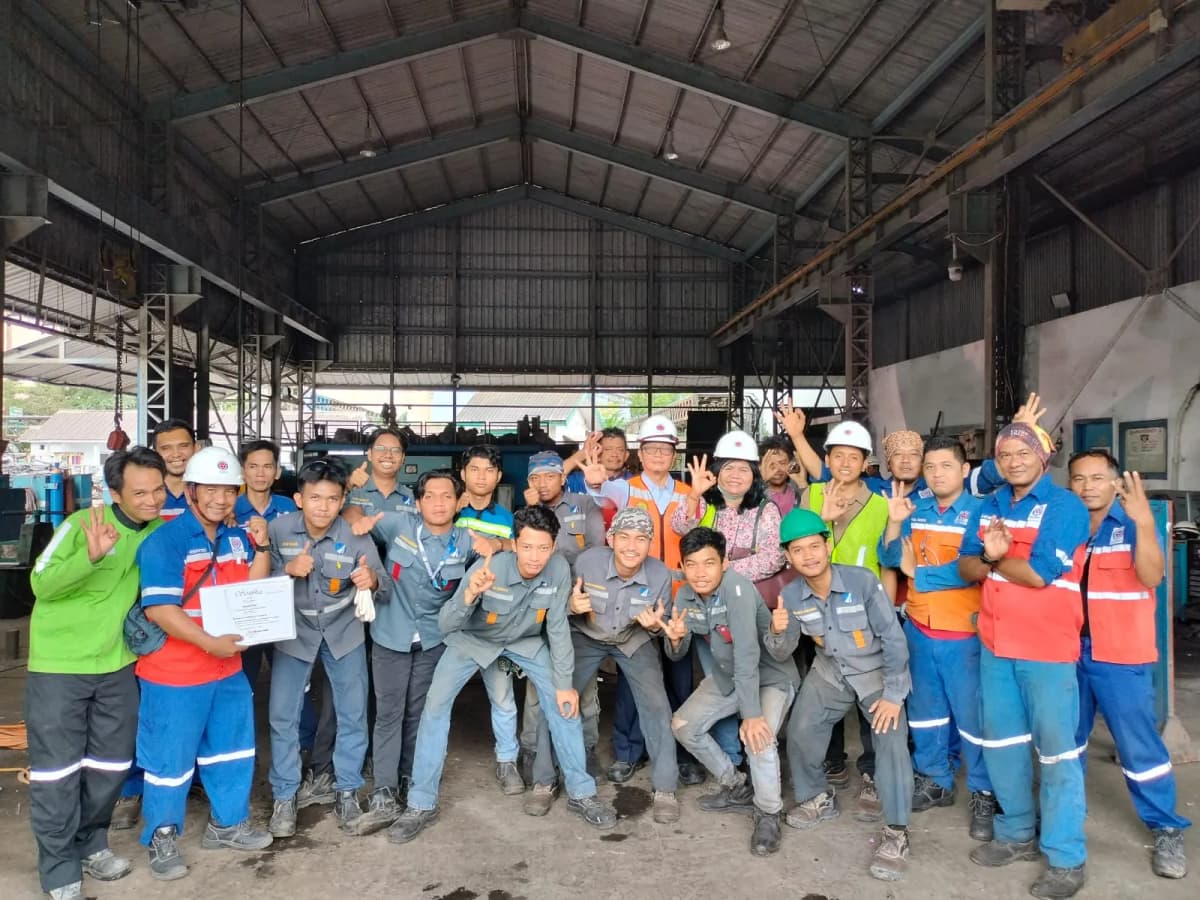
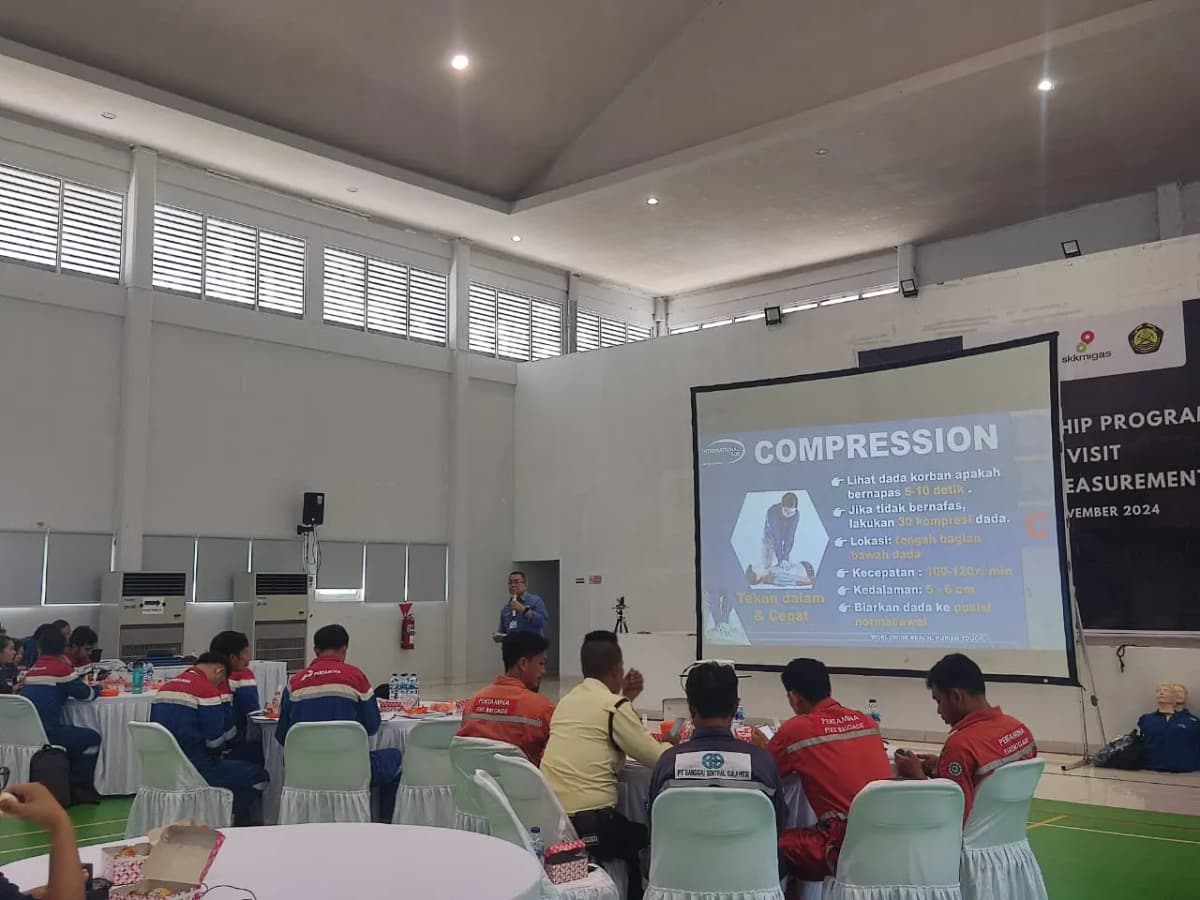
Dokumentasi Pelatihan & Sertifikasi Resmi
Artikel & Panduan K3 Lainnya
Lihat Semua Artikel →
Ada Pertanyaan Seputar Regulasi & Sertifikasi K3?
Konsultasikan kebutuhan sertifikasi perusahaan Anda secara gratis langsung bersama tim konsultan ahli kami.
Konsultasi Gratis via WhatsApp